HPGR augstspiediena malšanas dzirnavas

Pieteikums
Vienas piedziņas augstspiediena slīpēšanas veltnis ir īpaši izstrādāts cementa klinkeru, minerālu izdedžu, tērauda klinkeru u.c. iepriekšējai sasmalcināšanai mazās granulās, metālu minerālu (dzelzs rūdas, mangāna rūdas, vara rūdas, svina-cinka rūdas, vanādija rūdas un citu) ultrasasmalcināšanai un nemetālisko minerālu (ogļu atkritumiežu, laukšpata, nefelīna, dolomīta, kaļķakmens, kvarca u.c.) sasmalcināšanai pulverī.
Struktūra un darbības princips
Darbības principa diagramma
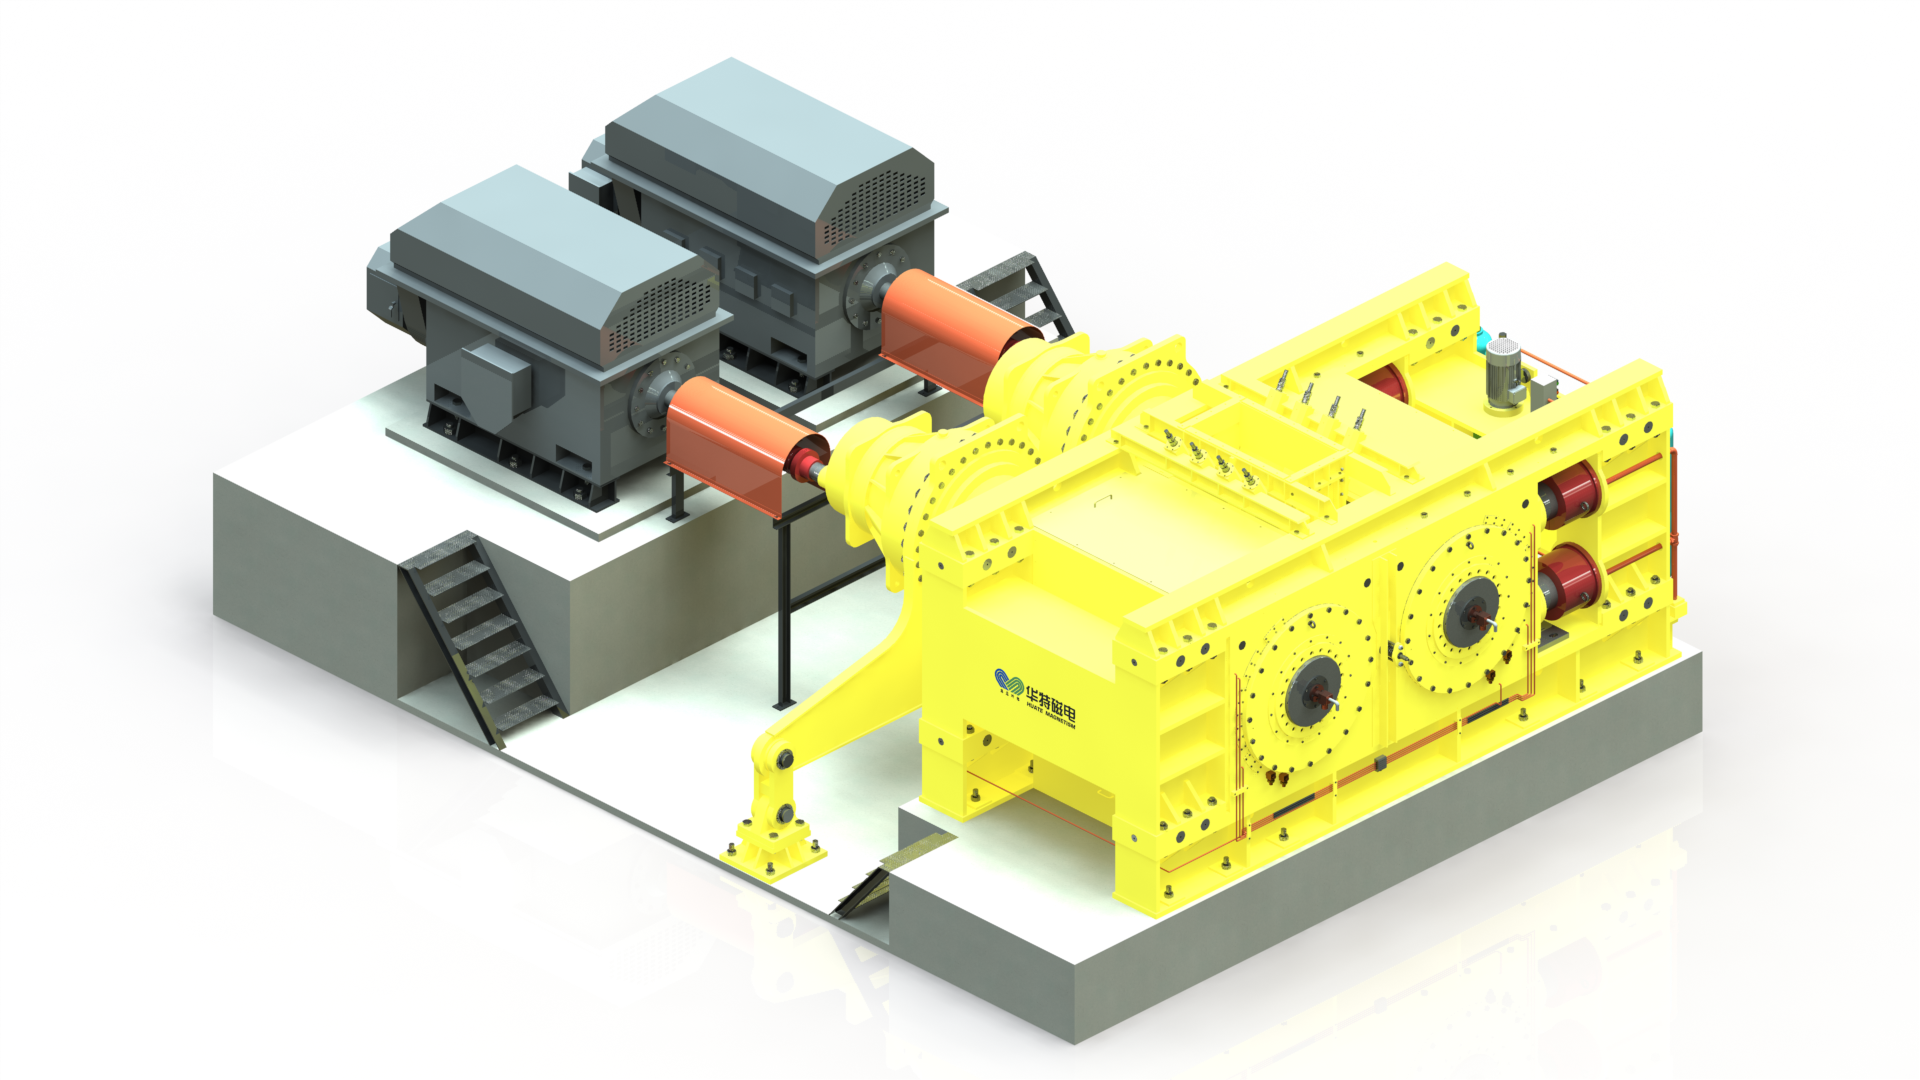
Vienas piedziņas augstspiediena slīpēšanas veltnis izmanto materiāla agregāta ekstrūzijas principu. Viens ir nekustīgs veltnis, bet otrs ir kustīgs veltnis. Abi veltņi griežas pretējos virzienos ar vienādu ātrumu. Materiāls ieplūst caur augšējo padeves atveri un tiek samalts, pateicoties ekstrūzijai ar augstu spiedienu abu veltņu spraugā, un izvadīts caur apakšu.
Piedziņas daļa
Nepieciešama tikai viena motora piedziņa, jauda tiek pārnesta no stacionārā veltņa uz kustīgo veltni caur pārnesumu sistēmu, lai abi veltņi būtu pilnībā sinhronizēti bez slīdošas berzes. Viss darbs tiek izmantots materiāla ekstrūzijai, un enerģijas patēriņa līmenis ir augsts, kas ietaupa 45% elektroenerģijas salīdzinājumā ar parasto augstspiediena slīpēšanas veltni.
Spiediena pielietošanas sistēma
Kombinētā atsperes mehāniskā spiediena pielikšanas sistēma nodrošina kustīgā veltņa elastību. Kad iekļūst dzelzs svešķermeņi, atsperes spiediena pielikšanas sistēma tieši atkāpjas un reaģē laikā, nodrošinot darbības ātrumu līdz pat 95%; kamēr tradicionālais augstspiediena slīpēšanas veltnis to novērš, hidrauliskā eļļa ir jāizvada pa cauruļvadu spiediena samazināšanai. Darbība ir aizkavēta, kas var sabojāt veltņa virsmu vai izraisīt hidrauliskās sistēmas darbības traucējumus.
Ruļļa virsma
Ruļļa virsma ir metināta ar sakausējuma nodilumizturīgu metināšanas materiālu, un cietība var sasniegt HRC58-65; spiediens tiek automātiski pielāgots materiālam, kas ne tikai sasniedz slīpēšanas mērķi, bet arī aizsargā ruļļa virsmu; kustīgais rullis un stacionārais rullis darbojas sinhroni bez slīdošas berzes. Tāpēc ruļļa virsmas kalpošanas laiks ir daudz ilgāks nekā parastajam augstspiediena slīpēšanas rullim.
Galvenās tehniskās īpašības
■Augsta darba efektivitāte. Salīdzinot ar tradicionālajām drupināšanas iekārtām, pārstrādes jauda palielinās par 40–50 %. PGM1040 pārstrādes jauda var sasniegt aptuveni 50–100 t/h ar tikai 90 kW jaudu.
■Zems enerģijas patēriņš. Saskaņā ar viena ruļļa piedziņas veidu, tam ir nepieciešams tikai viens motors. Enerģijas patēriņš ir ļoti zems. Salīdzinot ar tradicionālo divu piedziņu HPGR, tas var samazināt enerģijas patēriņu par 20–30 %.
■Laba nodilumizturība. Tā kā tiek darbināts tikai viens motors, abu ruļļu sinhronizācijas veiktspēja ir ļoti laba. Pateicoties nodilumizturīgām metināšanas virsmām, ruļļiem ir laba nodilumizturība un tos var viegli uzturēt.
■ Augsts darbības ātrums: ≥ 95%. Pateicoties zinātniskajam dizainam, iekārtu var pakļaut spiedienam ar augstspiediena atsperu grupu. Darba spiedienu var automātiski regulēt atbilstoši atsperu grupas saspiešanai. Nav darbības traucējumu punktu.
■Augsta automatizācijas pakāpe un vienkārša regulēšana. Bez hidrauliskās sistēmas ir zems darbības traucējumu līmenis.
■Ruļļa virsma ir pārklāta ar sakausējuma nodilumizturīgu metināšanas materiālu ar augstu cietību un labu nodilumizturību; Spiedienu uz atsperi rada materiāla reakcijas spēks, un spiediens vienmēr ir līdzsvarots, kas ne tikai sasniedz saspiešanas mērķi, bet arī aizsargā ruļļa virsmu; kustīgais rullis un nekustīgais rullis ir savienoti un tos darbina pārnesumu sistēma, un ātrums ir pilnībā sinhronizēts, tādējādi novēršot slīdošu berzi starp materiālu un ruļļa virsmu. Tāpēc kalpošanas laiks ir daudz ilgāks nekā dubultās piedziņas HPGR.
■ Kompakta konstrukcija un maza grīdas platība.